——广东阔兴金属有限公司钢结构加工车间实录
在工业厂房里,每天头顶来来回回的桥式起重机,把成吨的钢卷、设备、成品吊装到位。支撑这一切的,是一根根悬在厂房立柱之间的吊车梁(行车梁)。它不像主钢架那样只是"站着",而是要反复承受吊车满载运行产生的动荷载、冲击荷载和疲劳荷载——吊车每走一趟,梁体就经受一次交变应力。正因为工况苛刻,吊车梁被业内称为厂房钢结构里"最挑剔的构件":材质要复验、焊缝要探伤、孔群要精准、油漆要超厚。任何一道工序打了折扣,轻则吊车运行颠簸啃轨,重则焊缝开裂、梁体疲劳破坏,直接威胁车间生产安全。
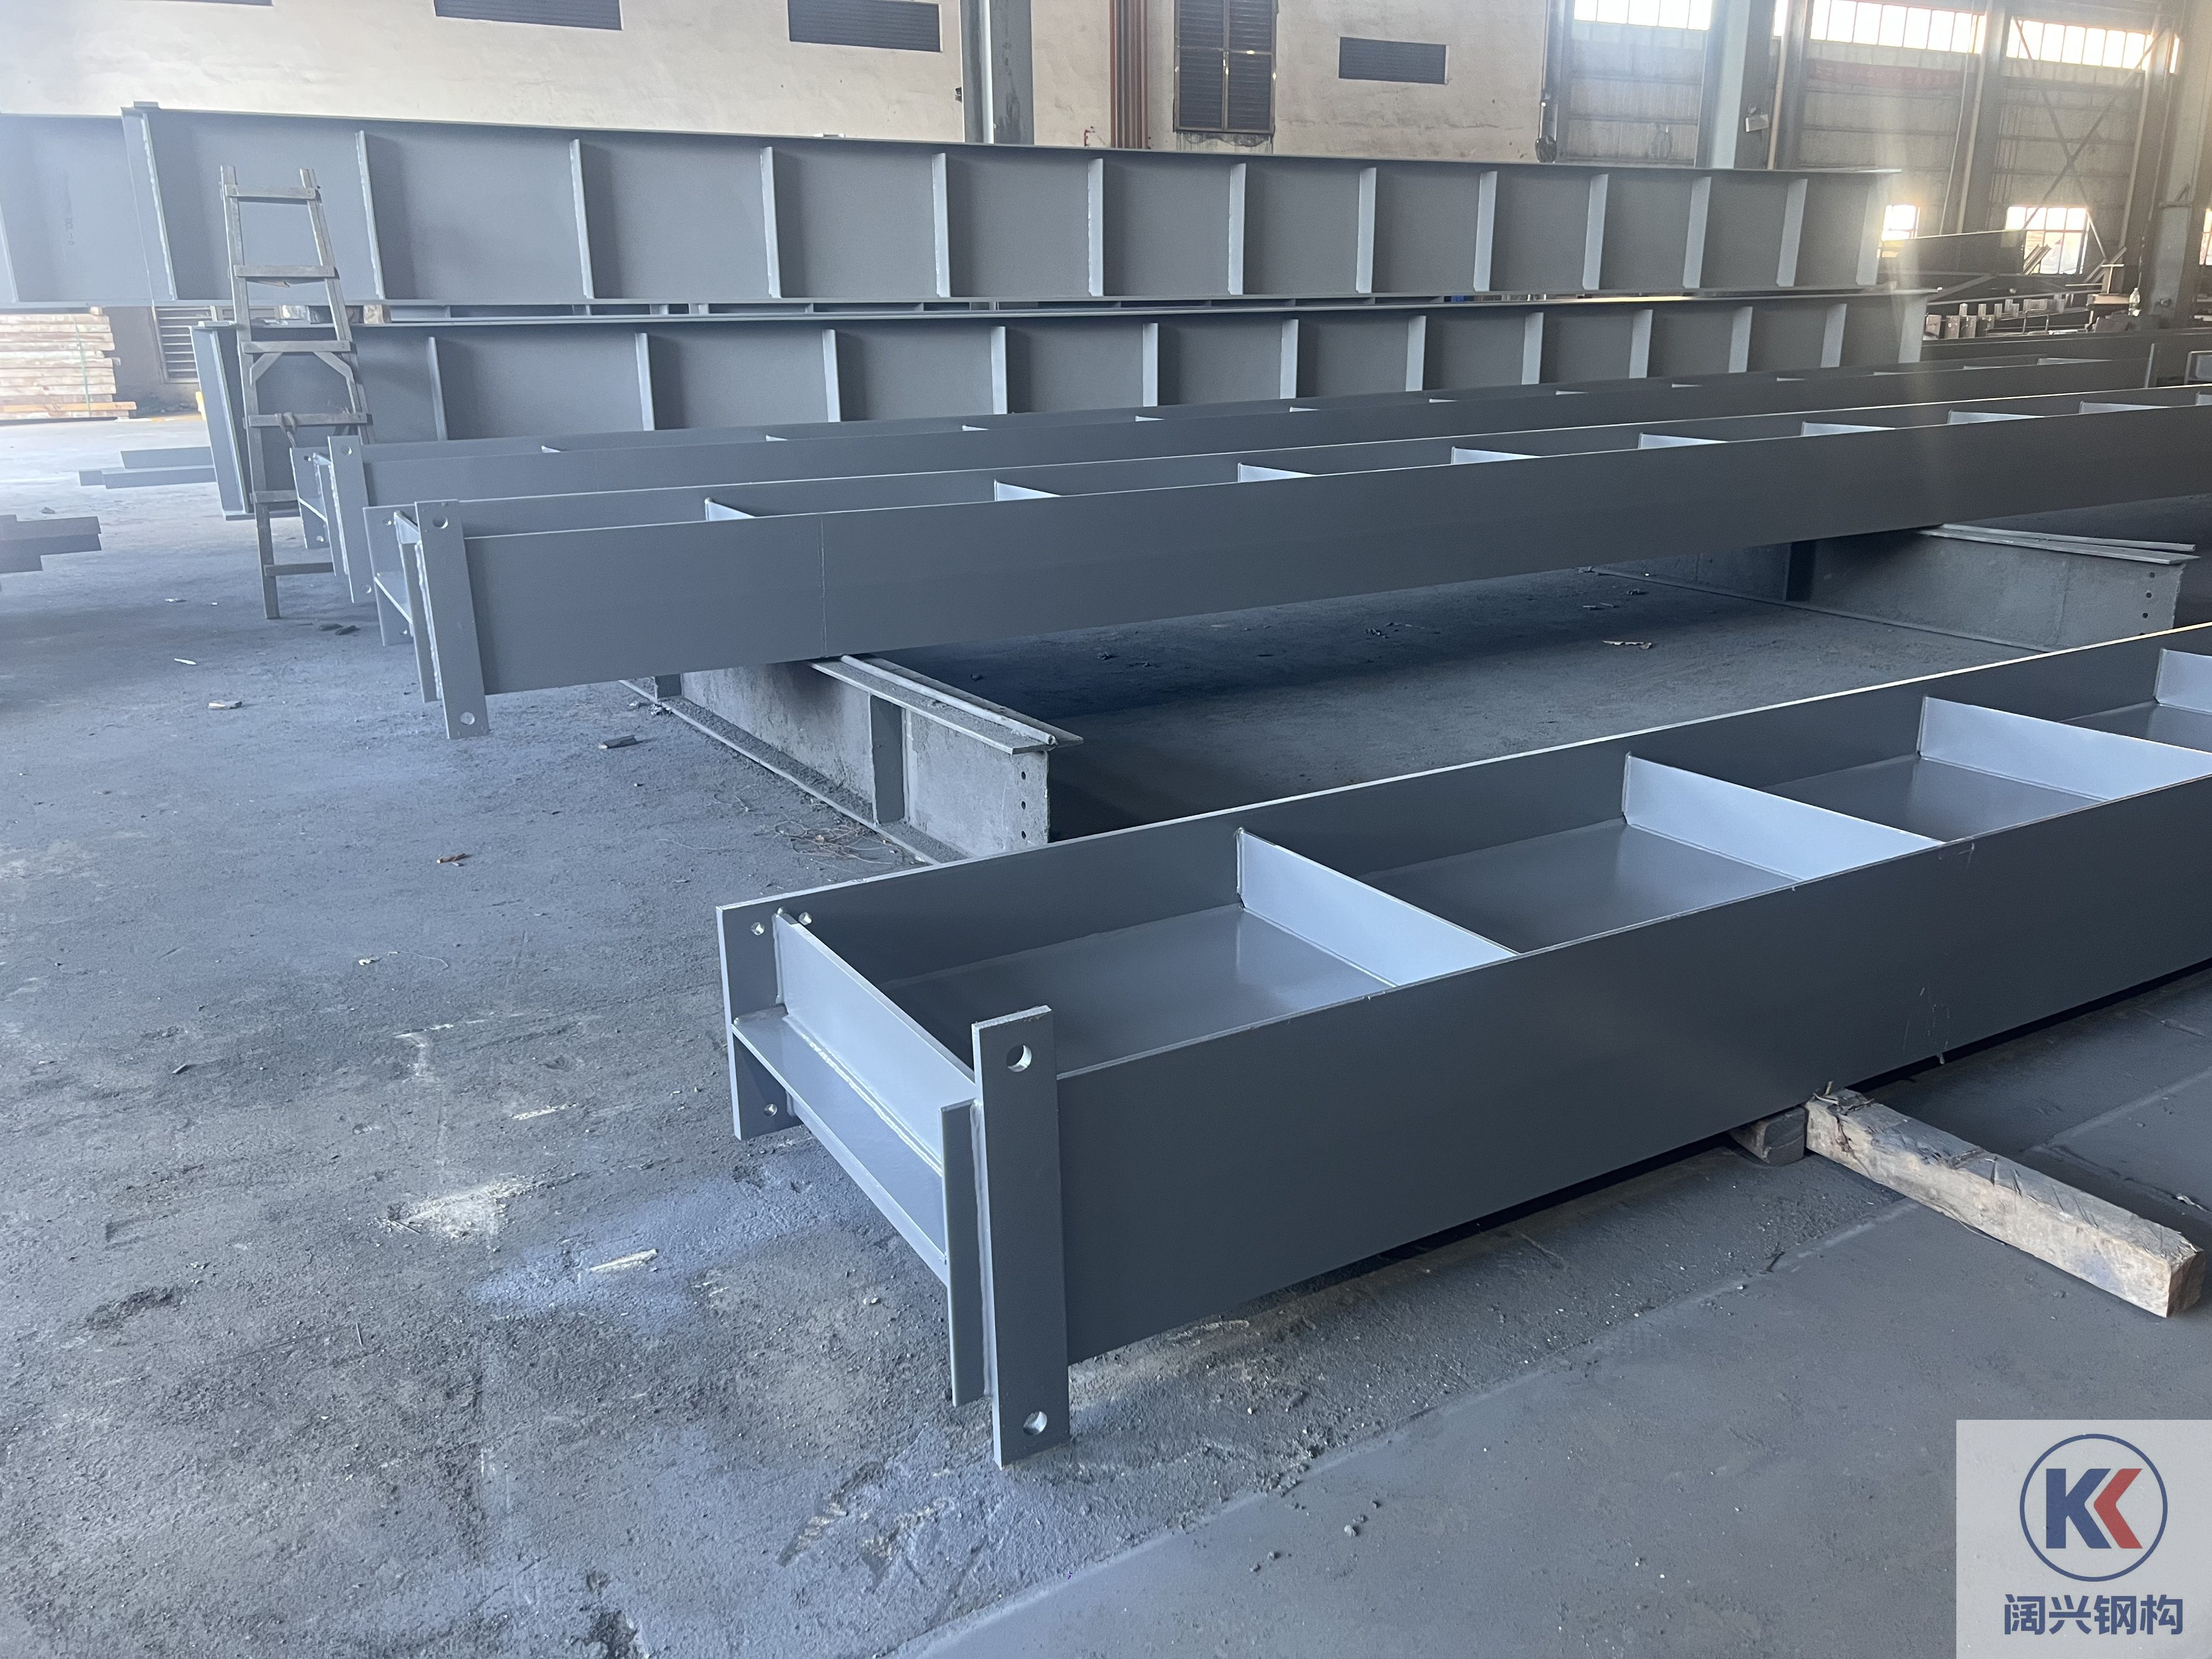
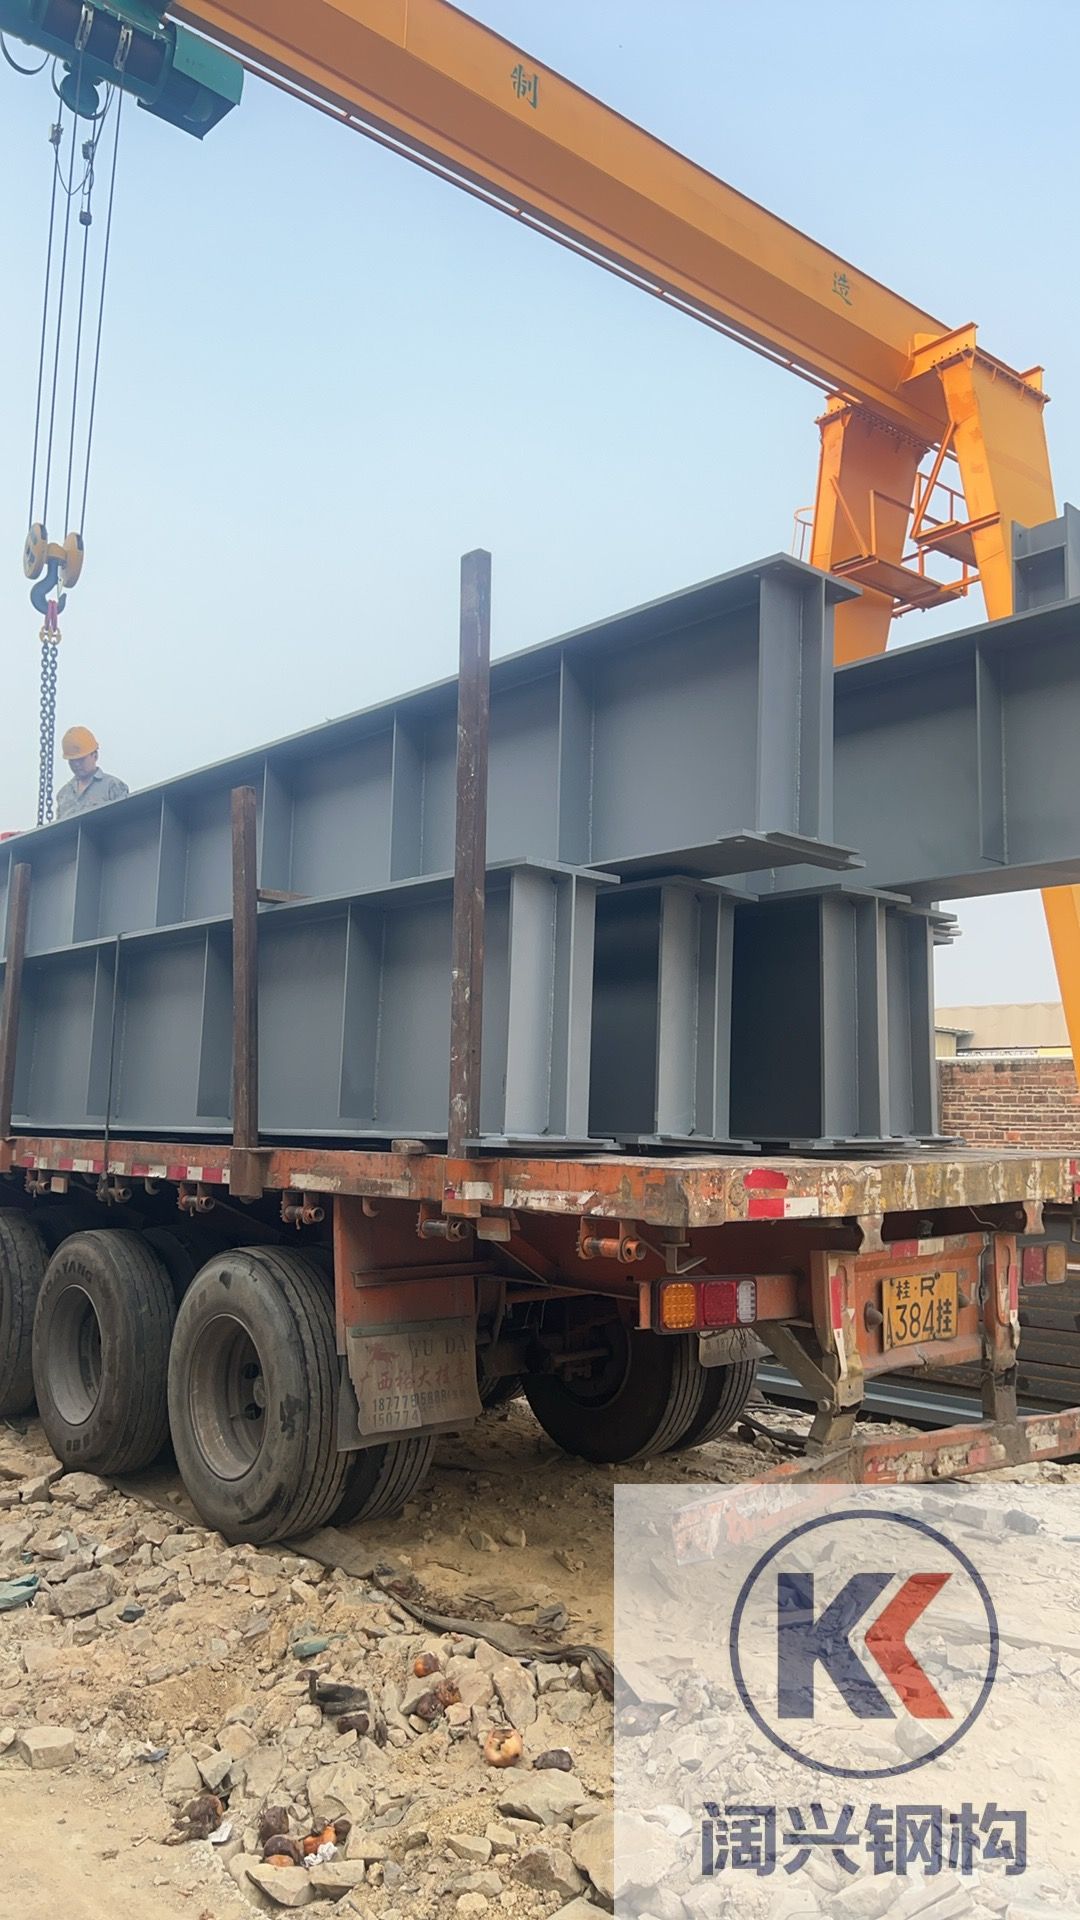
走进位于佛山乐从钢铁世界的广东阔兴金属有限公司加工车间,记者看到一排已完成底漆喷涂的H型钢吊车梁构件整齐摆放在装运区,加劲肋间距规整、端板连接板孔位清晰、焊缝成型平滑,表面覆着均匀的灰色环氧底漆。现场技术负责人介绍,这批构件将发往珠三角某装备制造企业的新建厂房,从原材料进场到装车发运,整条生产线已经形成一套可追溯、可检测的标准化流程。本文就以此为主线,拆解吊车梁加工中工艺控制、焊缝管理、超厚防腐涂装三个内行最关心的环节。
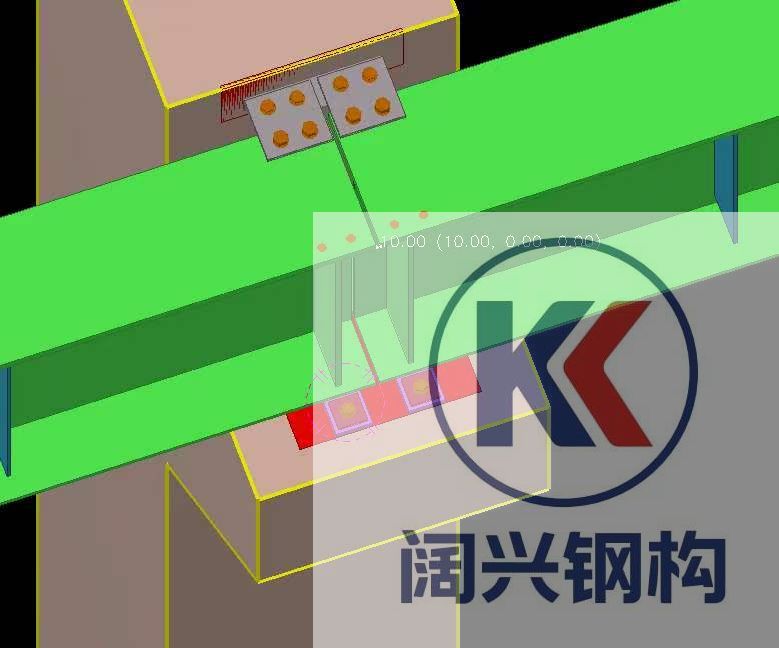
吊车梁常规采用焊接工字型截面,由上翼缘板、腹板、下翼缘板组立焊接而成,腹板两侧按计算间距布置横向加劲肋,支座部位设置支座加劲肋,梁端焊接端板与连接板,通过高强度螺栓与厂房钢柱牛腿连接。看似简单的"工"字形构件,加工难点恰恰藏在细节里。
原材料复验是第一条红线。 吊车梁用钢一般选用Q235B或Q355B,且对板材的厚度方向性能有要求。合格的做法是:钢板进场后核对炉批号与质保书,对翼缘板、腹板逐张测量厚度,负差超标的板材直接剔除;对承受疲劳荷载的翼缘板,必要时进行超声波检测,排查内部夹层、分层缺陷。阔兴金属在入库环节坚持"先复验、后下料",从源头杜绝非标料、改标料混入承重构件。
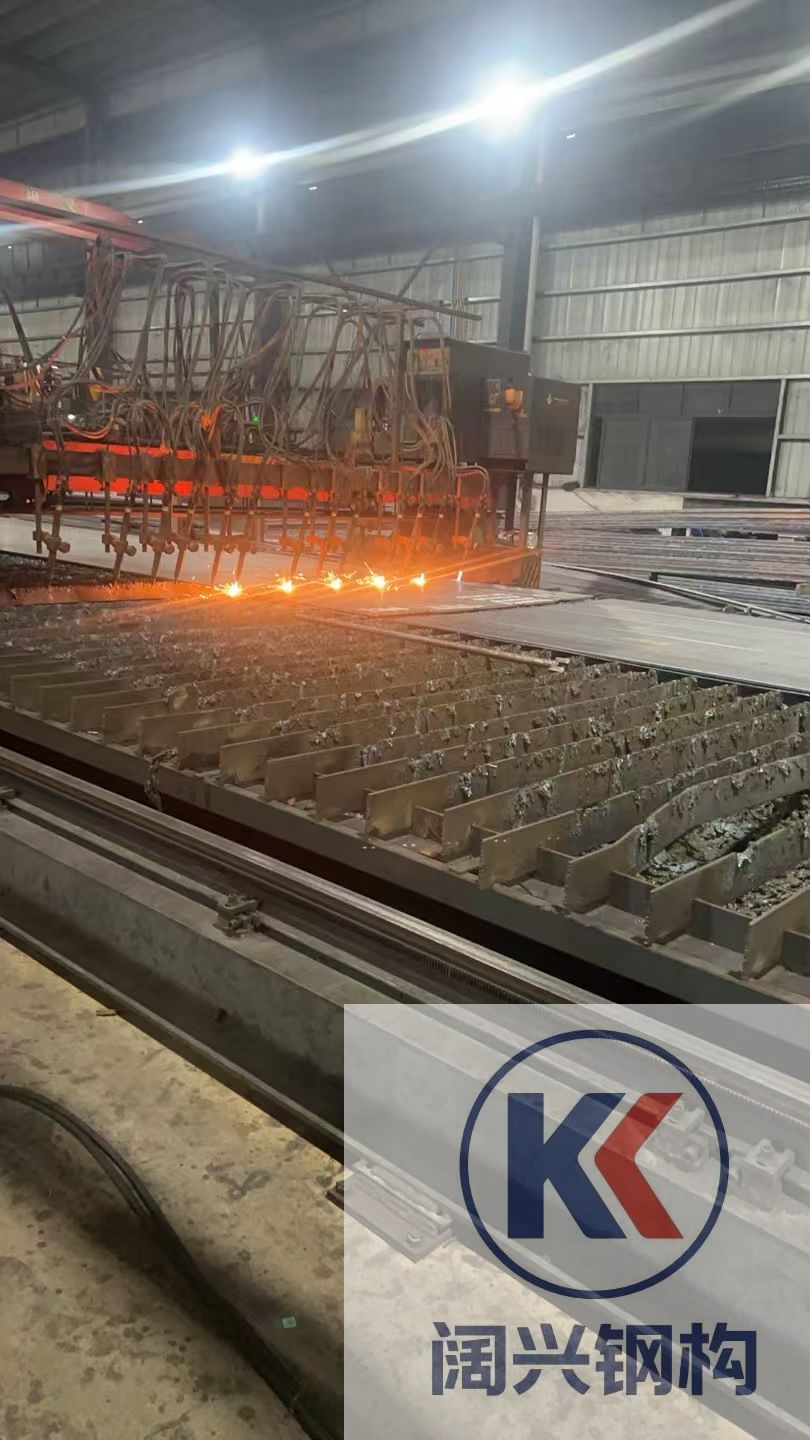
下料与拼接讲究"预热+对称"。 翼缘板和腹板按设计长度下料,通常采用数控火焰/等离子切割,切割面要求平直、无严重缺棱。当梁长超过板材供货长度时,需要拼接:腹板拼接焊缝与翼缘拼接焊缝必须错开一定距离,且同一截面内拼接焊缝的数量、位置要避开高应力区。焊接前根据板厚和材质进行预热,控制层间温度,避免冷裂纹。拼接焊缝一律做成全熔透对接坡口(V形或X形),焊后进行超声波探伤。
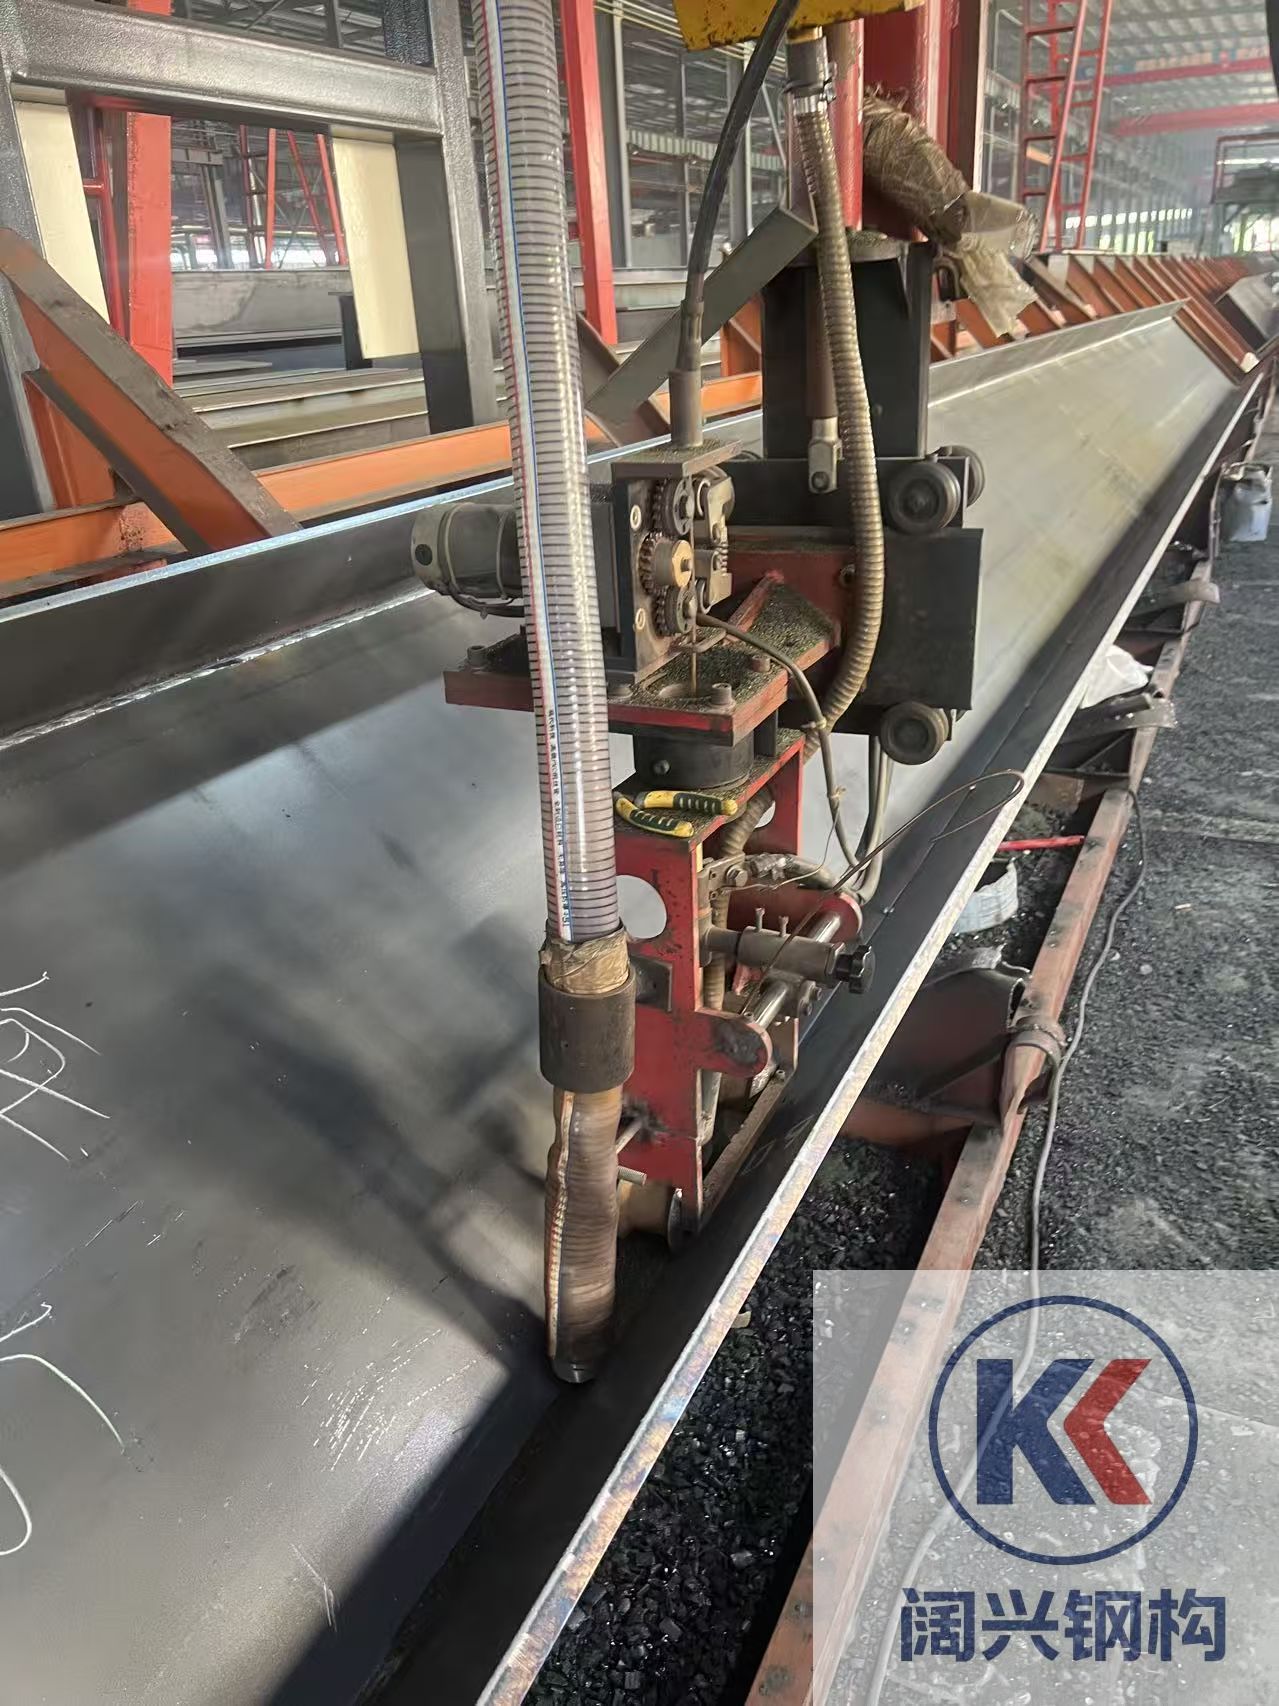
组立与焊接是"定梁身"的关键。 H型钢组立时,腹板与翼缘板的垂直度、腹板中心偏移必须控制在毫米级,否则焊后矫正难度陡增。主焊缝多采用埋弧自动焊、船形位置焊接,焊缝成型均匀、熔深稳定;加劲肋与腹板、翼缘的连接焊缝则采用气体保护焊,按设计采用角焊缝或部分熔透焊缝,严格控制焊脚尺寸,防止"虚焊"。焊接顺序也有讲究:先焊主焊缝,再焊加劲肋,遵循对称施焊原则,最大限度减少焊接变形。
制孔与端铣决定"能不能装得上"。 吊车梁通过高强度螺栓群与柱牛腿连接,连接板上的螺栓孔孔径、孔距、孔群位置公差直接决定现场能否顺利安装。阔兴金属采用数控钻孔设备制孔,孔位精度稳定;对于大直径孔,先钻小孔再扩孔,保证孔壁光洁。梁端端板按需要进行端面铣削,保证端面垂直度,确保吊车梁与牛腿贴合紧密。构件加工完成后,还要对翼缘板水平度、腹板垂直度、梁体旁弯和挠度进行矫正与复测,交付尺寸与图纸严格对应。
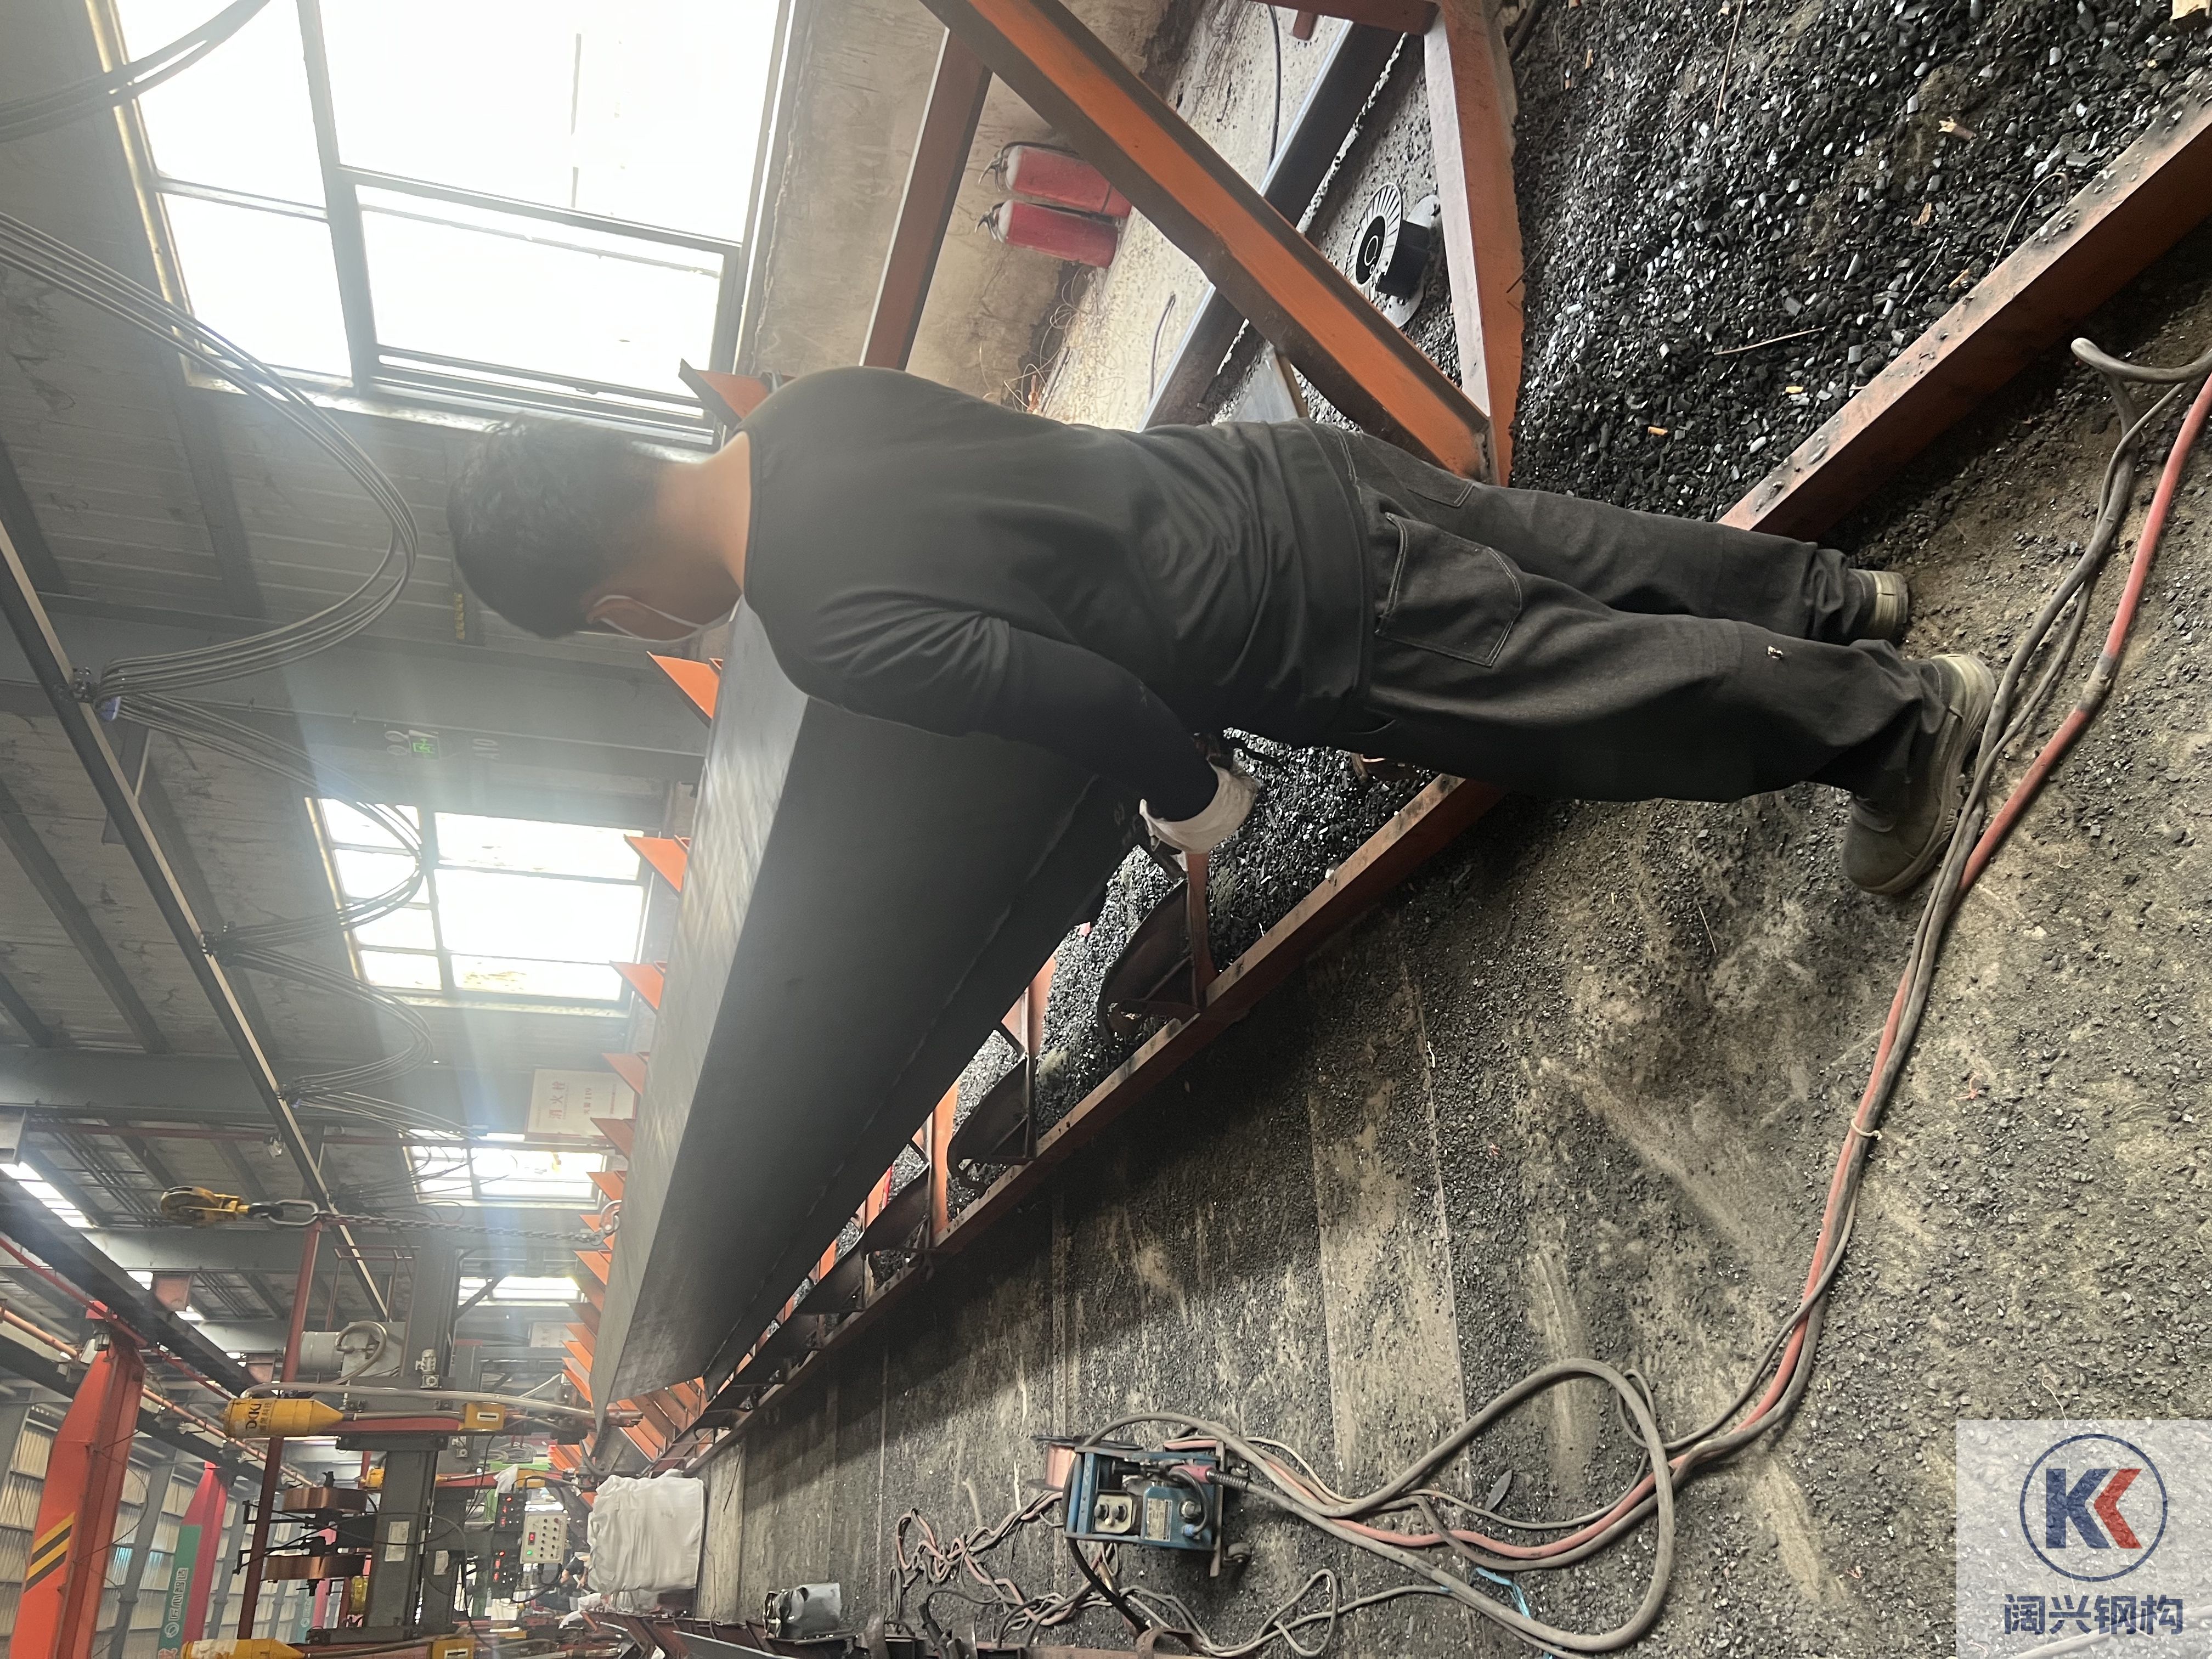
吊车梁焊缝等级普遍按一级或二级执行,尤其翼缘板与腹板的拼接焊缝、承受疲劳荷载的主焊缝,通常要求全熔透,焊后100%超声波探伤。这一条写进图纸很容易,真正难的是把它做出来——背后是一整套焊接质量管理体系。
焊接工艺评定(PQR)先行。 吊车梁使用的每种材质、板厚组合、坡口形式、焊接方法,进场前都要完成焊接工艺评定,形成焊接工艺规程(WPS),现场焊工必须持证上岗,焊工资质项目与实际作业内容匹配。没有工艺评定就开焊,等于把疲劳裂纹的风险交给了运气。
坡口制备与清理。 全熔透焊缝的坡口角度、钝边、间隙有严格范围,坡口面及两侧20毫米范围内必须清除油污、锈蚀、水分。很多吊车梁焊缝缺陷,根子都在坡口清理不到位。
层间控制与焊后处理。 多道焊时严格控制层间温度,防止过热导致晶粒粗大;焊缝完成后按规范进行外观检查,焊缝余高、咬边、弧坑都有量化指标。对重要部位,除超声波探伤外,必要时增加射线探伤或磁粉检测,排查表面微裂纹。阔兴金属车间配备专职质检人员,每一道主焊缝都有探伤记录存档,做到"焊缝可追溯、检测可复看"。
内行人都知道,吊车梁焊接最难的不是"焊得上",而是"焊得稳"——同一根梁上几十道焊缝,焊工水平参差、焊接顺序混乱,就会造成整体变形、残余应力集中。这正是正规加工厂与作坊式加工的核心分水岭。
吊车梁长期处于车间环境,部分厂房临近沿海或高湿区域,氯离子、水汽对钢材的侵蚀不容小觑。吊车梁一旦锈蚀减薄,承载力下降,检修更换极其困难,因此业内对吊车梁涂装普遍采用超厚膜重防腐体系,这也是本次车间探访中记者重点关注的环节。
第一道:抛丸除锈,等级必须到Sa2.5。 油漆附着力70%取决于表面处理。阔兴金属采用密闭式抛丸生产线,钢丸高速冲击清除钢材表面的氧化皮、铁锈、油污,除锈等级稳定达到Sa2.5(近白级),表面形成均匀粗糙度(锚纹深度40–75μm),为漆膜提供机械锚固力。边角、焊缝、螺栓孔等易漏部位重点处理,杜绝除锈死角——这是"超厚防腐"能不能立住的前提。
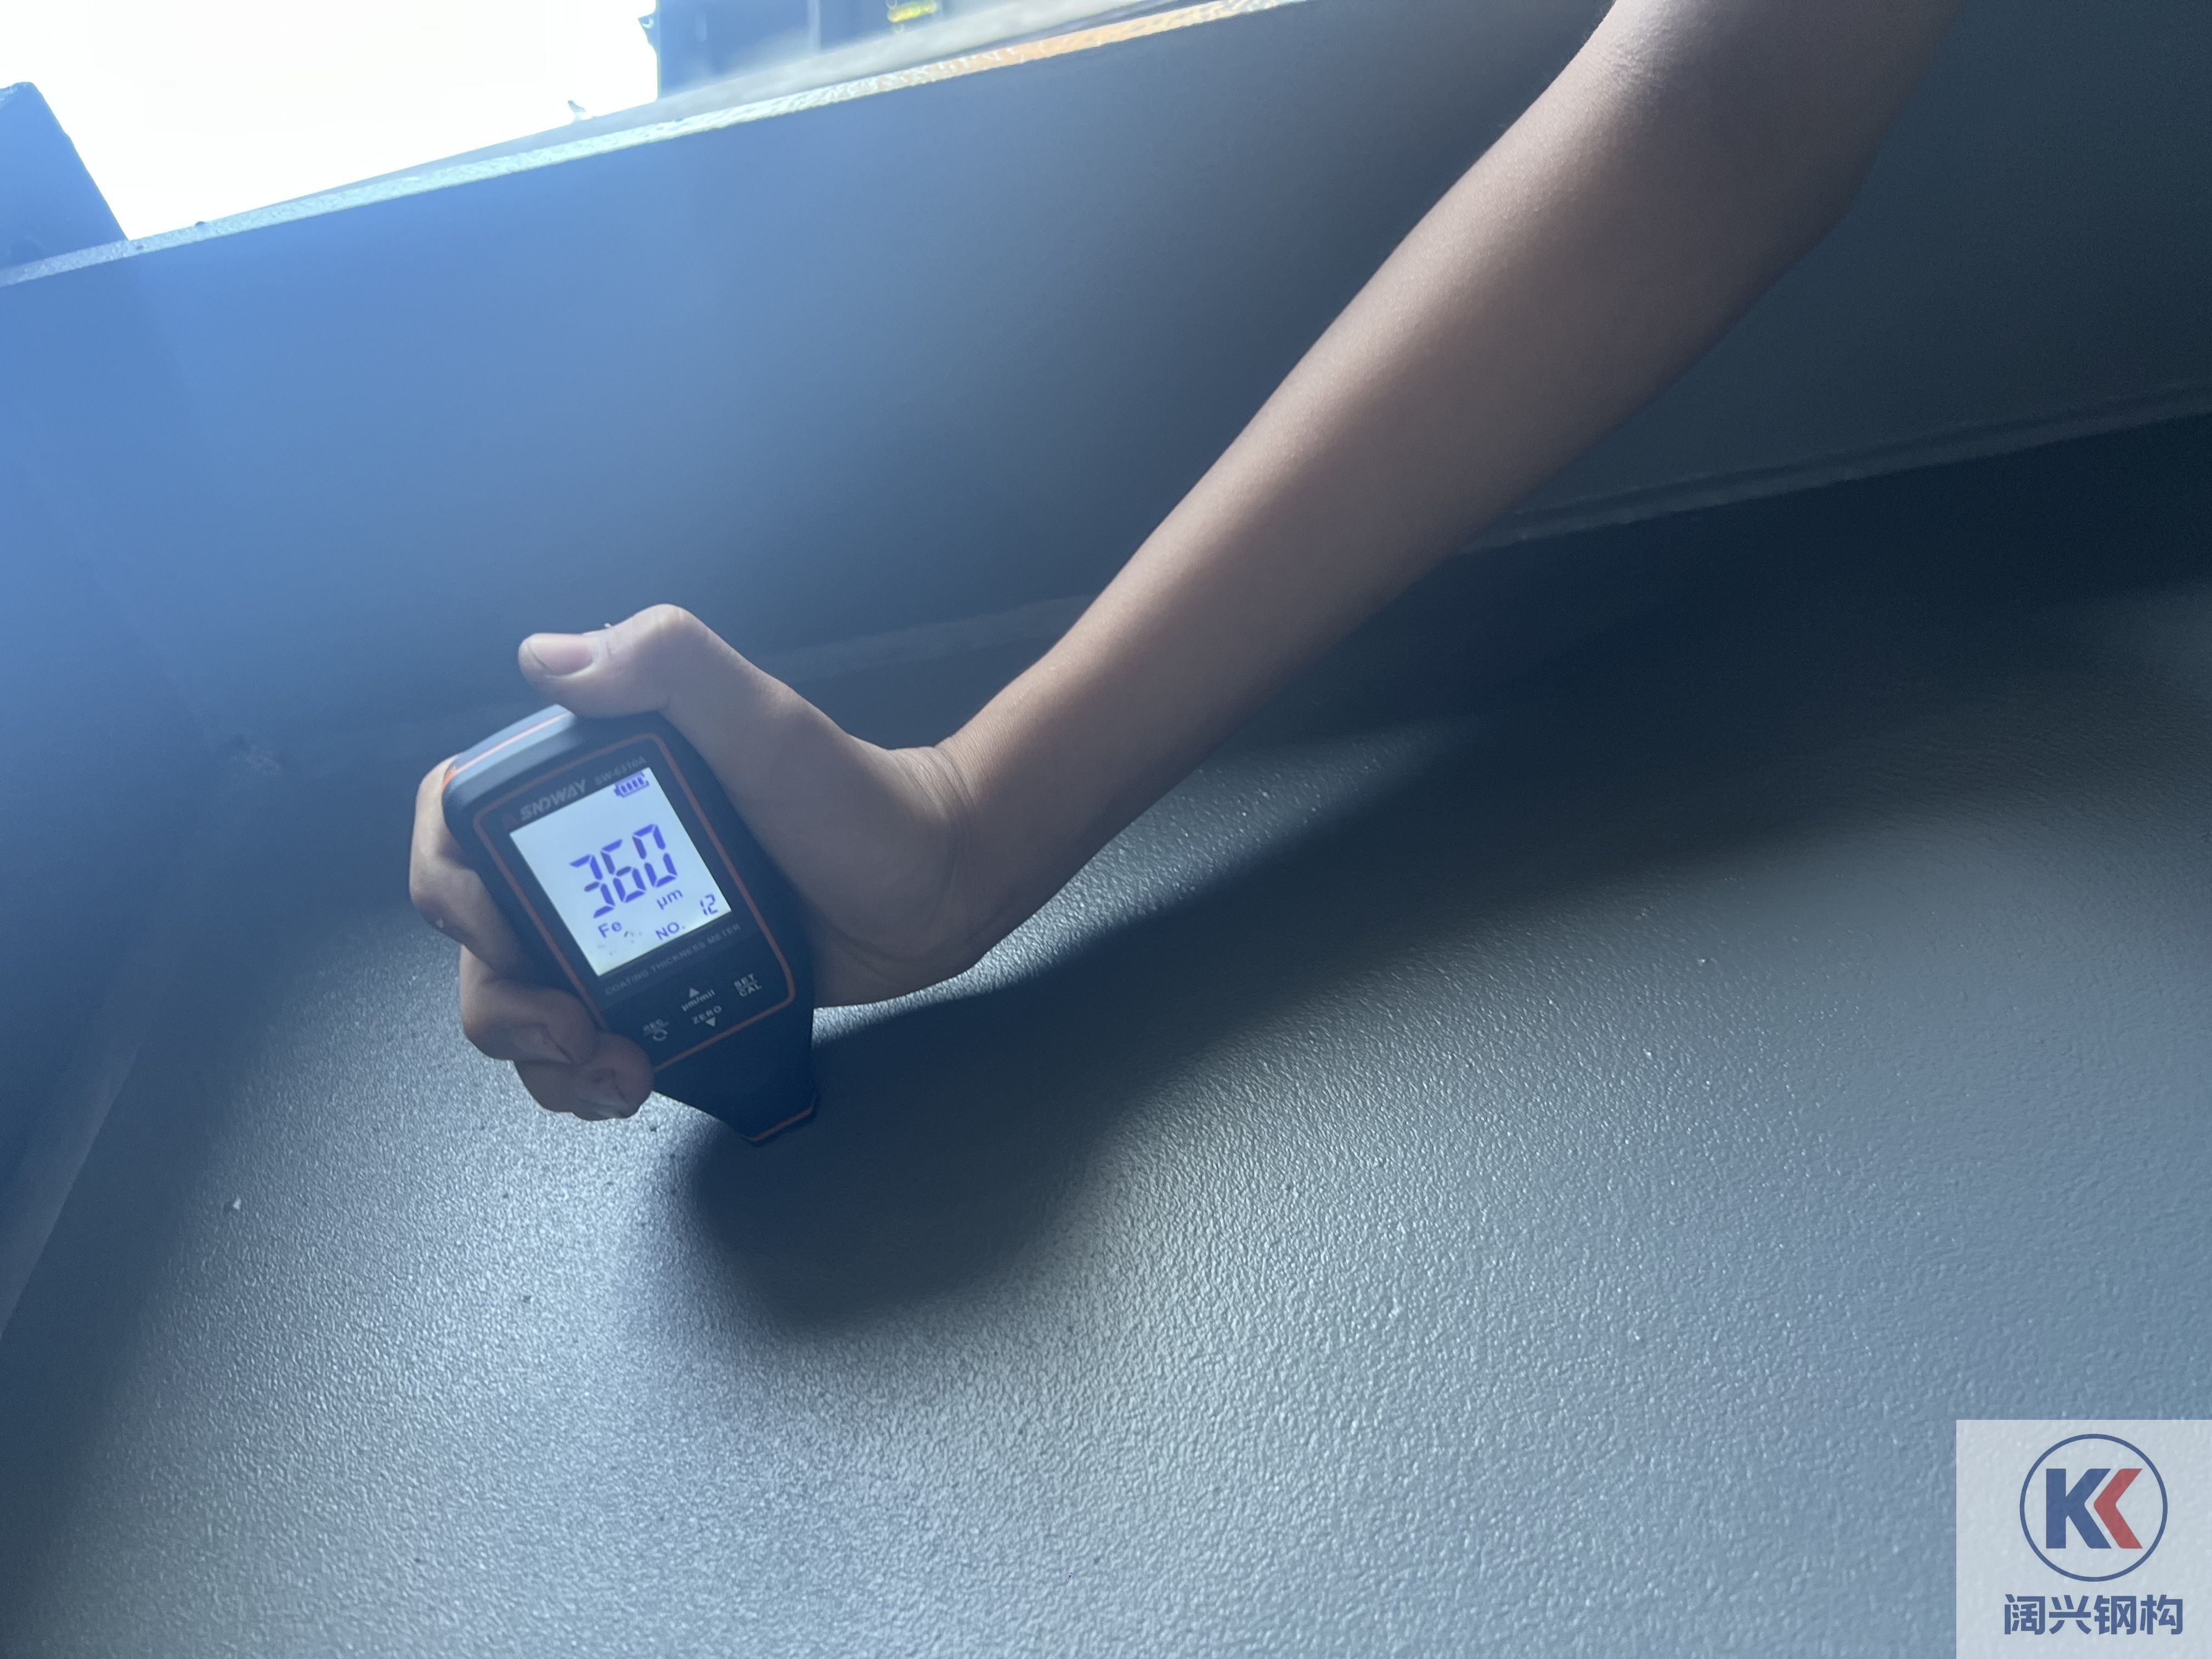
第二道:涂层体系,层层加码。 典型配套为环氧富锌底漆+环氧云铁中间漆+脂肪族聚氨酯面漆(或丙烯酸聚氨酯面漆):环氧富锌底漆提供阴极保护,干膜厚度约80μm;环氧云铁中间漆起屏蔽水汽、增加总膜厚作用,约120μm;面漆耐候、耐化学品,约80μm。整套体系干膜总厚度通常达到280μm以上,沿海重腐蚀环境可加厚至320μm甚至更高,远超普通厂房构件160μm左右的常规涂装,这就是"超厚防腐"的具体含义。
第三道:全程检测,膜厚说话。 喷涂过程中用湿膜测厚仪控制上漆量,固化后采用干膜测厚仪多点检测,每根梁取上、中、下及翼缘内外多个测点,确保总膜厚达标且分布均匀;同步进行针孔(电火花)检测排查漏涂点、漆膜附着力拉拔测试验证层间结合力。检测数据逐件记录,随货可提供涂装记录,满足监理验收与资料归档要求。
记者在现场看到,已完成涂装的吊车梁漆膜饱满均匀,无流挂、无漏喷、无针孔,构件表面预留的安装标记清晰可辨。技术人员表示,超厚防腐的意义不只是"多刷几遍漆",而是通过体系化配套,让吊车梁在全生命周期内少维护、不返工,综合成本反而更低。
吊车梁加工对设备、工艺、质检、管理的要求,决定了它不是"随便找个加工厂就能干"的活。广东阔兴金属有限公司扎根佛山乐从钢铁世界,依托华南钢材集散中心的现货优势与深加工配套能力,形成原材料采购—数控下料—组立焊接—制孔矫正—抛丸涂装—物流配送的全链条服务能力,长期承接工业厂房、仓储物流、装备制造企业的吊车梁、行车梁、H型钢构件加工业务。
在工艺端,车间配备数控切割设备、H型钢组立与焊接产线、矫正设备、抛丸除锈线及封闭喷涂房,主焊缝按一级焊缝标准管控,焊后探伤、涂装膜厚检测均有记录可查;在材料端,依托乐从钢铁世界现货资源,Q235B/Q355B板材型材规格齐全,可快速匹配不同跨度、不同吨位吊车的梁体设计;在服务端,覆盖珠三角及粤东西北的物流专线,加工完成的重型构件可按节点直送工地,减少转运环节。
当前,广东制造业增资扩产、产业园区建设持续升温,新建厂房对吊车梁的需求量同步放大,对加工品质的要求也越来越高。吊车梁不是"买根型钢焊一焊"的简单活,而是从材质复验到焊缝探伤、从尺寸公差到超厚防腐的系统工程。广东阔兴金属有限公司以专业加工产线、完整质检体系与源头钢材配套,为厂房业主和总包单位提供可靠的一站式吊车梁加工服务,助力更多工业厂房高标准落地。
广东阔兴金属有限公司 官网:www.kuoxing.cn 咨询电话:13202394999(maxwell) 实体仓库地址:广东省佛山市顺德区乐从钢铁世界B2区南五路阔兴型材仓库
国内地址:广东省佛山市顺德区乐从镇钢铁世界B2区南五路阔兴型材仓库 国内电话:+0086 13202436999;+0086 13202394999
香港地址:香港九龍旺角彌敦道721-725號華比銀行 大廈6樓3室 香港電話:+00 852 4748 7340
Fiji address:88 Gordon Street, Suva 16874, Fiji Fiji Phone:+00 679 5033309
Email:Maxwell@blubro.com
 简体中文

 English